Otomotiv üretiminde kaliteyi belirleyen pek çok adım fırında gerçekleşir. Eksik kürlenmiş bir yapıştırıcı, kürleme sıcaklığına hiç ulaşmamış bir kaplama ya da yanlış sıcaklıkta yürütülen bir test; hurdaya, saha arızalarına veya güvenilmez test sonuçlarına yol açabilir.
Fırınlarımızı yüksek kullanım oranında tekrarlanabilir çevrimler için; parçalarınıza, takt sürenize ve müşterilerinizin beklediği kayıtlara göre tasarlıyoruz.
Fırın aşaması neden önemlidir?
Yapıştırıcılar, sızdırmazlık malzemeleri ve kaplamalar, belirtilen mukavemet ve yapışma değerlerine ancak parçanın kendisi gerekli süre boyunca kürleme sıcaklığında kaldığında ulaşır. Ağır fikstürler, sık dizilmiş raflar ve farklı kütledeki parçalar farklı hızlarda ısınır; bu nedenle süresi yalnızca hava sıcaklığına göre belirlenen bir çevrim, yükün bir bölümünü eksik kürlenmiş bırakabilir.
Validasyon laboratuvarlarında ise sonuçlar, ancak uzun testler boyunca sıcaklık kararlı kaldığında ve kesintisiz kaydedildiğinde karşılaştırılabilir.
Tipik uygulamalar
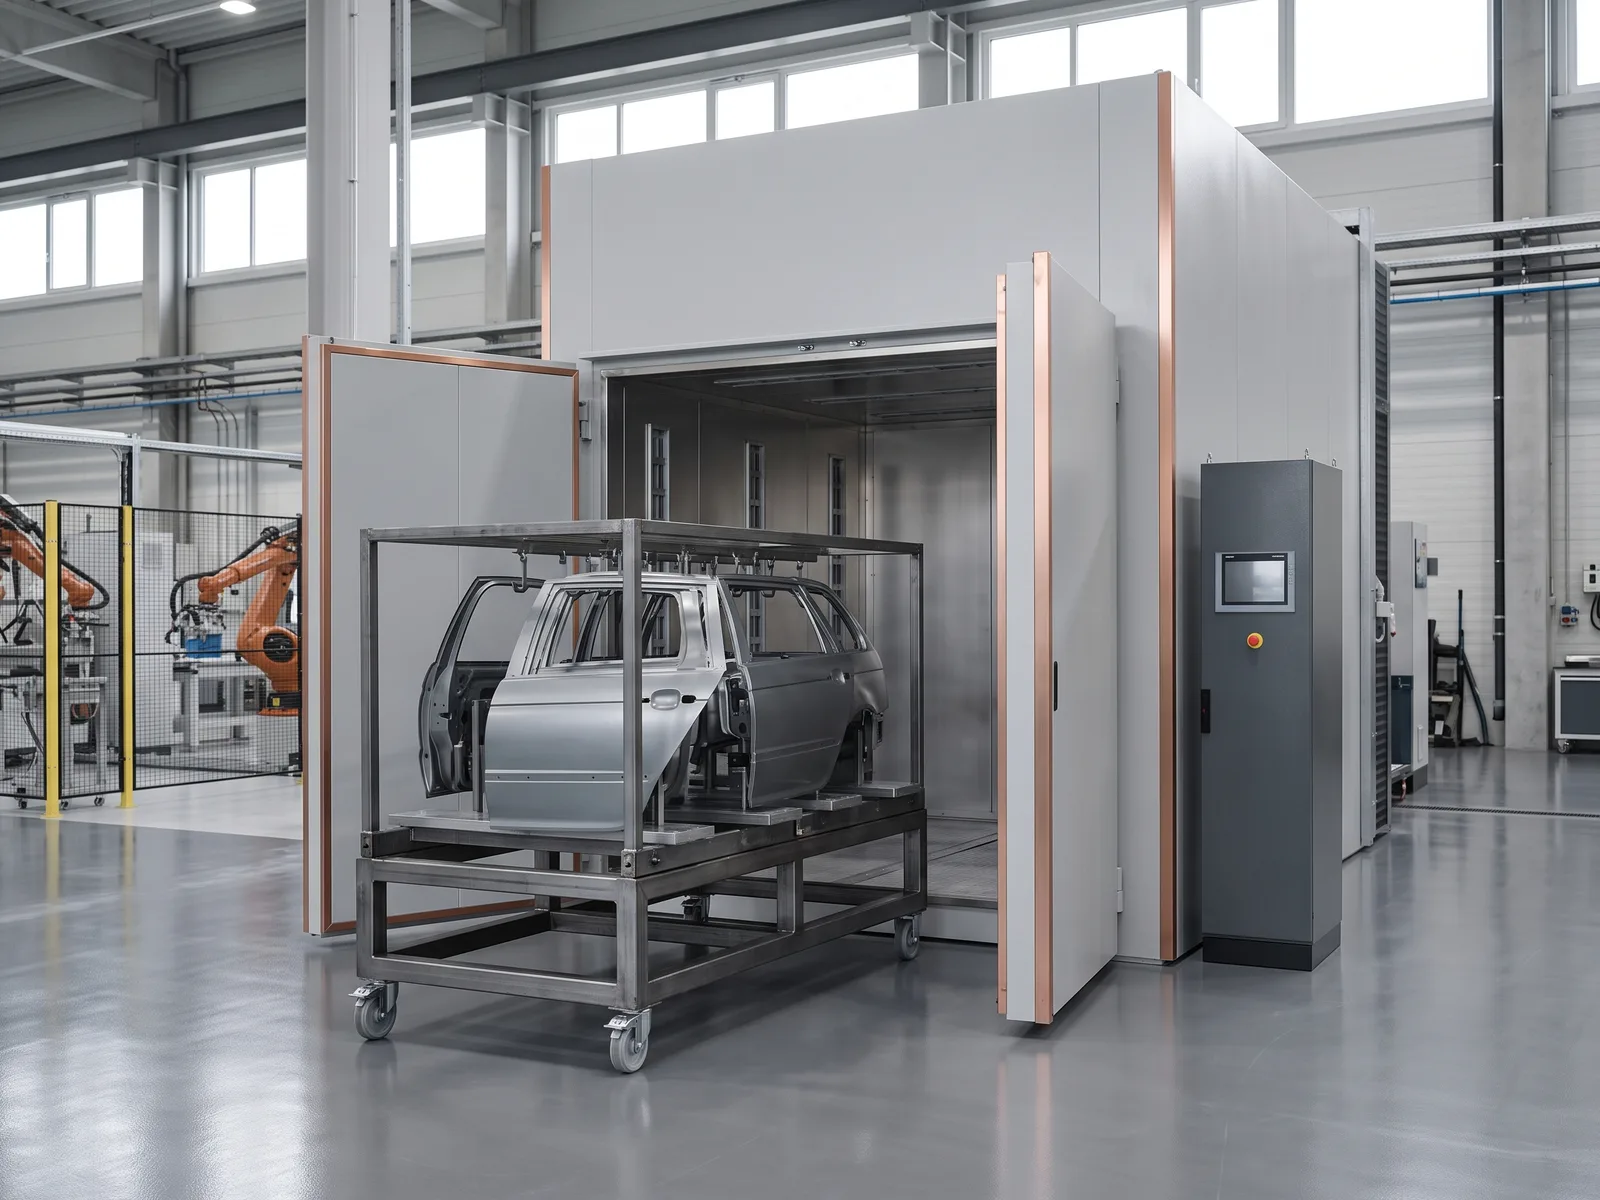
- Yapıştırma ile birleştirilen gövde parçalarında ve montajlarda yapıştırıcı ve sızdırmazlık malzemesi kürleme
- Kaplama kürleme: parçalarda sıvı boya, toz boya ve fonksiyonel kaplamalar
- Kompozit, döküm reçine ve elastomer parçaların son kürlemesi (post-cure)
- Elektrik ve elektronik montajlarda yapıştırıcı ve dolgu (potting) malzemesi kürleme
- Takım ön ısıtma: enjeksiyon kalıpları, basınçlı döküm kalıpları, pres kalıpları ve insertler
- Alüminyum yaşlandırma ve sertleştirilmiş çelik parçaların temperlenmesi
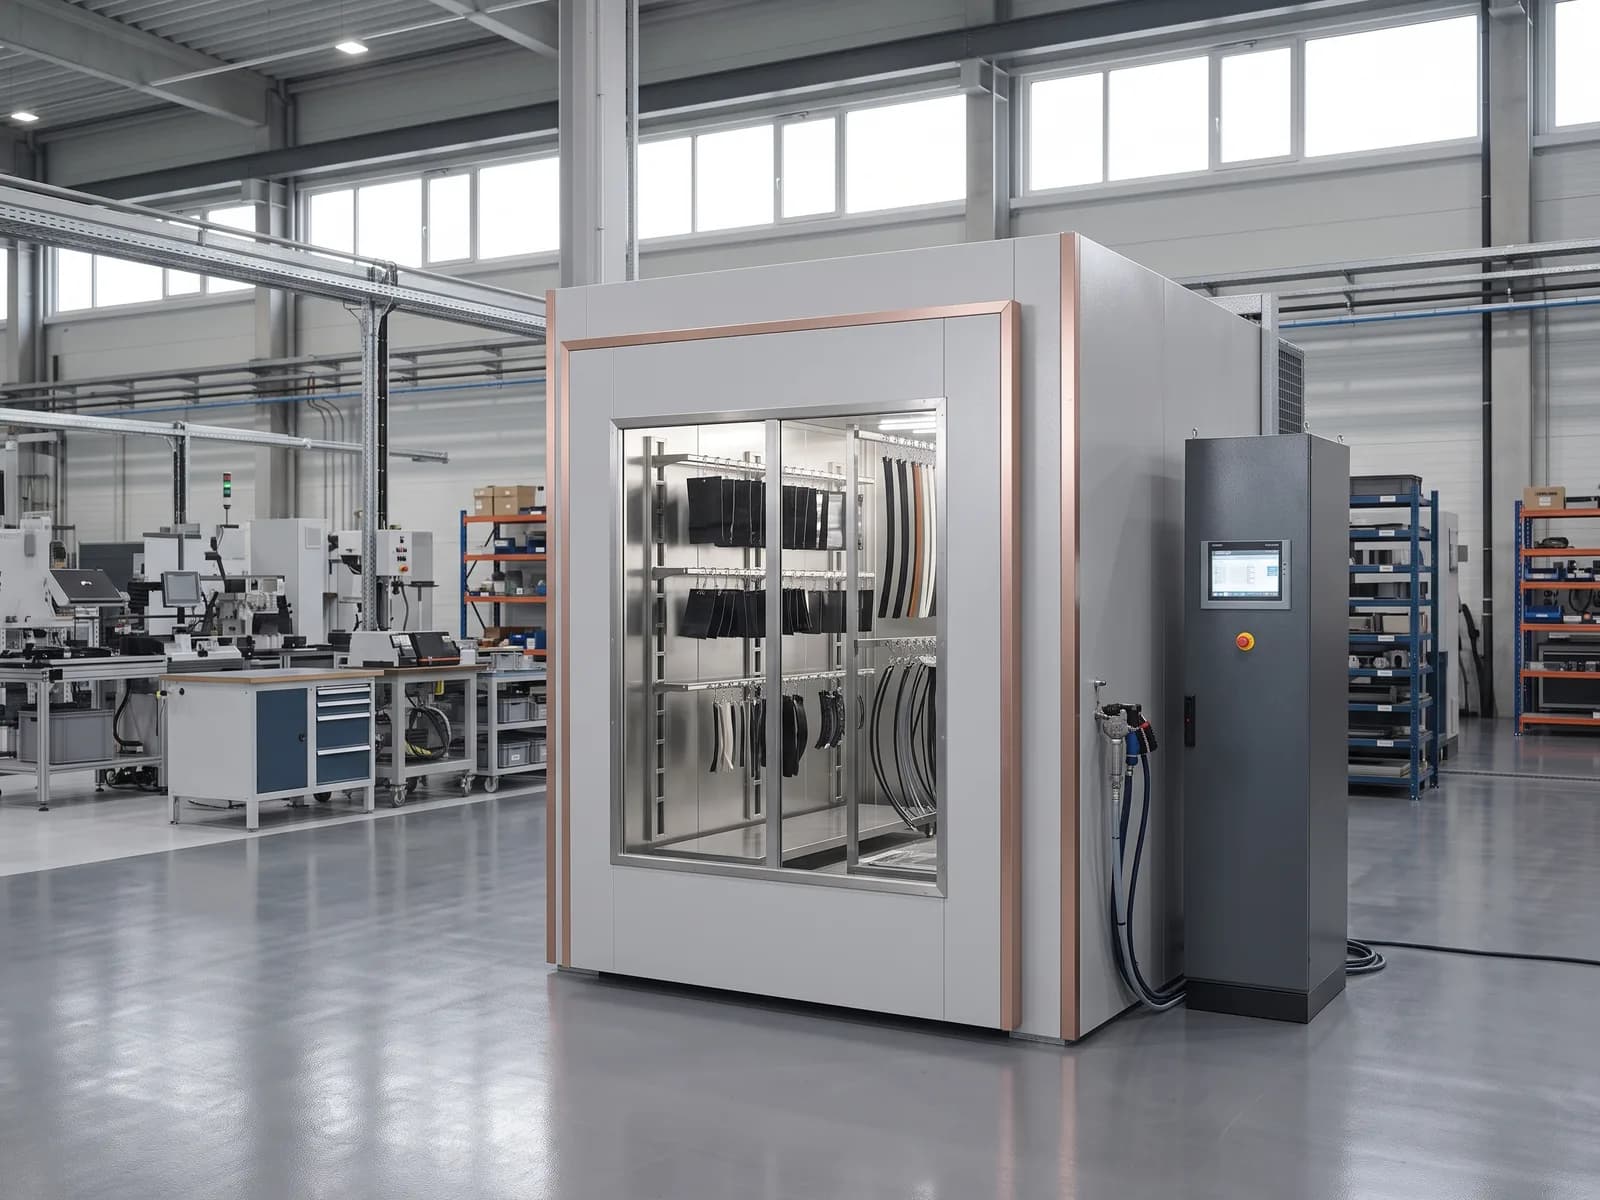
- Polimer, elastomer, kablo ve kablo demetlerinin termal yaşlandırma testleri
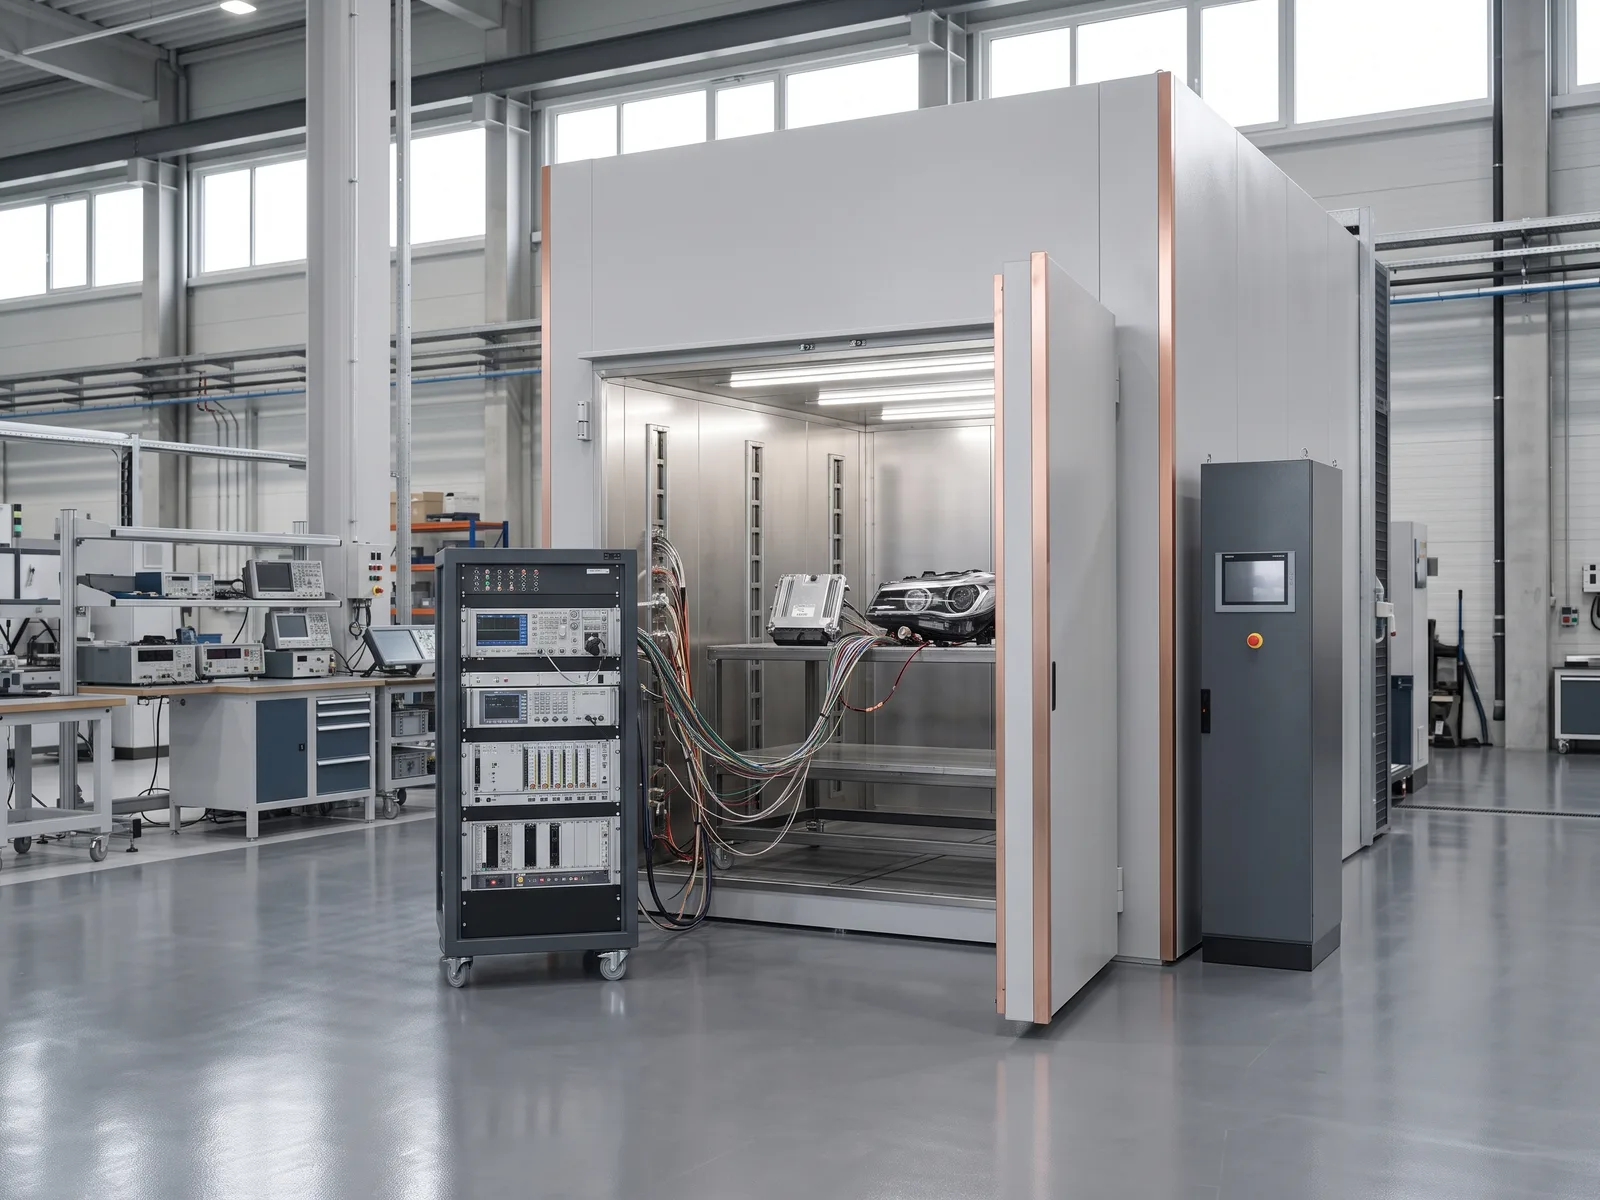
- Parçaların ısı bekletme (heat-soak) ve sıcaklık altında fonksiyon testleri
Bir otomotiv fırınında nelere dikkat edilmeli?
Bu konuların her biri tasarımı etkiler; bu nedenle bunları erken aşamada netleştirin:
- Parça sıcaklığı: en hızlı ve en yavaş ısınan parçalara yerleştirilen yük termokuplları; böylece bekletme süresi yalnızca hava değil, parçalar da sıcaklığa ulaştığında başlar
- Homojenlik: rafların, fikstürlerin veya konveyörün tamamında; şartnameniz gerektiriyorsa sıcaklık homojenliği ölçümüyle (TUS) doğrulanır
- Kapasite: takt sürenize uygun parti tipi, geçişli veya konveyörlü yerleşim ve kapı açılışlarından sonra hızlı sıcaklık toparlanması
- Reçeteler ve kayıtlar: değişiklik geçmişiyle birlikte parça numarası bazında reçeteler; PDF veya CSV olarak dışa aktarılan ya da MES'inize gönderilen parti raporları
- Güvenlik: solvent içeren ürünler için egzoz, süpürme (purge) ve gerektiğinde alt patlama sınırı (LEL) izleme; enerjili testler için emniyet kilitlemeleri
- Enerji: her vardiyada çalışan fırınlar için verimli yalıtım, frekans kontrollü fanlar ve bekleme modları
Sektör gereklilikleri ve standartlar
Pek çok otomotiv tedarikçisi, IATF 16949'a dayalı bir kalite yönetim sistemiyle çalışır. Süreç parametreleri kontrol planında tanımlanır ve üretim parçası onay süreci (PPAP) ile parçayla birlikte onaylanır. Bu nedenle bir kürleme veya ısıl işlem çevriminin değiştirilmesi müşteri onayı gerektirebilir.
Parçalara ısıl işlem uygulayan tedarikçilerden genellikle AIAG tarafından yayımlanan CQI-9 ısıl işlem sistem değerlendirmesini (Heat Treat System Assessment) tamamlamaları istenir. Bu değerlendirme; cihaz kalibrasyonu, sistem doğruluk testleri (SAT) ve sıcaklık homojenliği ölçümleri (TUS) gibi pirometri gerekliliklerini de kapsar. Yine AIAG tarafından yayımlanan CQI-12 kaplama sistemi değerlendirmesi (Coating System Assessment) de kaplama süreçlerinde aynı rolü üstlenir.
Bunların hiçbiri bir fırına verilen sertifika değildir; sürecinizi nasıl yürüttüğünüzü ve belgelediğinizi düzenler. Sizin için geçerli standartları ve müşteriye özel gereklilikleri ihtiyaç analizinde birlikte ele alır; enstrümantasyonu, ölçüm termokuplları için bağlantı noktalarını ve kayıtları bunları destekleyecek şekilde tasarlarız.
Otomotiv için ION çözümleri
Otomotiv Parçası Kürleme Fırınları; yapıştırılan, sızdırmazlık malzemesi uygulanan, kaplanan ve kompozit parçalar için tasarlanmıştır. Boya ve Kaplama Kürleme Fırınları, Yapıştırıcı ve Reçine Kürleme Fırınları ile Son Kürleme (Post-Cure) Fırınları bu çözümü tamamlar. Kalıp ve Takım Isıtma Fırınları ile Takım Ön Isıtma Fırınları kalıpları ve takımları kalıp değişimine hazırlar; Alüminyum Yaşlandırma Fırınları ve Temperleme Fırınları ise metal parçaların ısıl işlemini karşılar. Termal Yaşlandırma Fırınları ve Otomotiv Test Fırınları validasyon laboratuvarlarına hizmet eder; Geçişli (Pass-Through) Fırınlar, Konveyörlü ve Sürekli Fırınlar ile Entegre Termal Proses Hücreleri de fırını üretim hattınıza bağlar.
Projenizi nasıl destekliyoruz?
- İhtiyaç Analizi: parçalarınız, malzemeleriniz, çevriminiz, takt süreniz ve kalite gereklilikleriniz net bir şartnameye dönüştürülür
- Mühendislik ve Sistem Tasarımı: mekanik, ısıl, elektrik ve kontrol tasarımı kendi bünyemizde
- Kurulum ve Devreye Alma: sahada kurulum, kabul testleri ve operatör eğitimi
- Kalibrasyon ve Sıcaklık Homojenliği Testleri: devreye alma sırasında ve düzenli aralıklarla
- Önleyici Bakım, Yedek Parça ve Uzaktan Destek: sistemin güvenilir şekilde çalışmaya devam etmesi için
- Retrofit ve Modernizasyon: diğer üreticilerin fırınları dâhil, mevcut fırınlar için yeni kontrol sistemi ve veri kaydı