Metal imalatçıları çelik, paslanmaz çelik ve alüminyumu keserek, şekillendirerek, kaynaklayarak ve yüzey işlemlerinden geçirerek şasilere, konstrüksiyonlara, tanklara, muhafazalara ve makine parçalarına dönüştürür. Isı bu üretimin birkaç aşamasında gereklidir: kaynak veya şekillendirme öncesinde ön ısıtma, sonrasında gerilim giderme veya tavlama ve son olarak koruyucu kaplamaların kürlenmesi.
Parça çeşitliliği işten işe değiştiği için ekipmanın esnek olması, her işin şartnamesine uygun çalışması ve yapılan işlemi kayıt altına alması gerekir. Fason atölye üretimine ve seri üretime uygun gerilim giderme ve tavlama fırınları, ön ısıtma fırınları ve kaplama fırınları sağlıyoruz.
Isının ürün kalitesindeki rolü
Kaynak ve soğuk şekillendirme parçada kalıntı gerilmeler bırakır. Bu gerilmeler talaşlı işleme sırasında çarpılmaya, kullanım sırasında boyutsal değişime ve bazı malzeme ve ortam koşullarında çatlama riskinin artmasına yol açabilir. Gerilim giderme bu gerilmeleri azaltır; tavlama ise soğuk şekillendirilmiş malzemeye sünekliğini geri kazandırır, böylece malzeme yeniden şekillendirilebilir.
Ön ısıtma, kaynak bölgesinin soğumasını yavaşlatır ve kalın kesitlerde ya da daha yüksek mukavemetli çeliklerde hidrojen çatlağı riskini azaltmaya yardımcı olur. Kaplama ise şartnamede belirtilen yapışma, sertlik ve korozyon koruma değerlerine ancak parçanın kendisi kürleme sıcaklığına çıkıp bu sıcaklıkta gerekli süre kaldığında ulaşır.
Tipik uygulamalar
- Kaynaklı konstrüksiyonlarda gerilim giderme; bir standart veya şartname gerektirdiğinde kaynak sonrası ısıl işlem (PWHT) dâhil
- Şekillendirme, çekme ve diğer soğuk işlemlerden geçmiş parçaların tavlanması
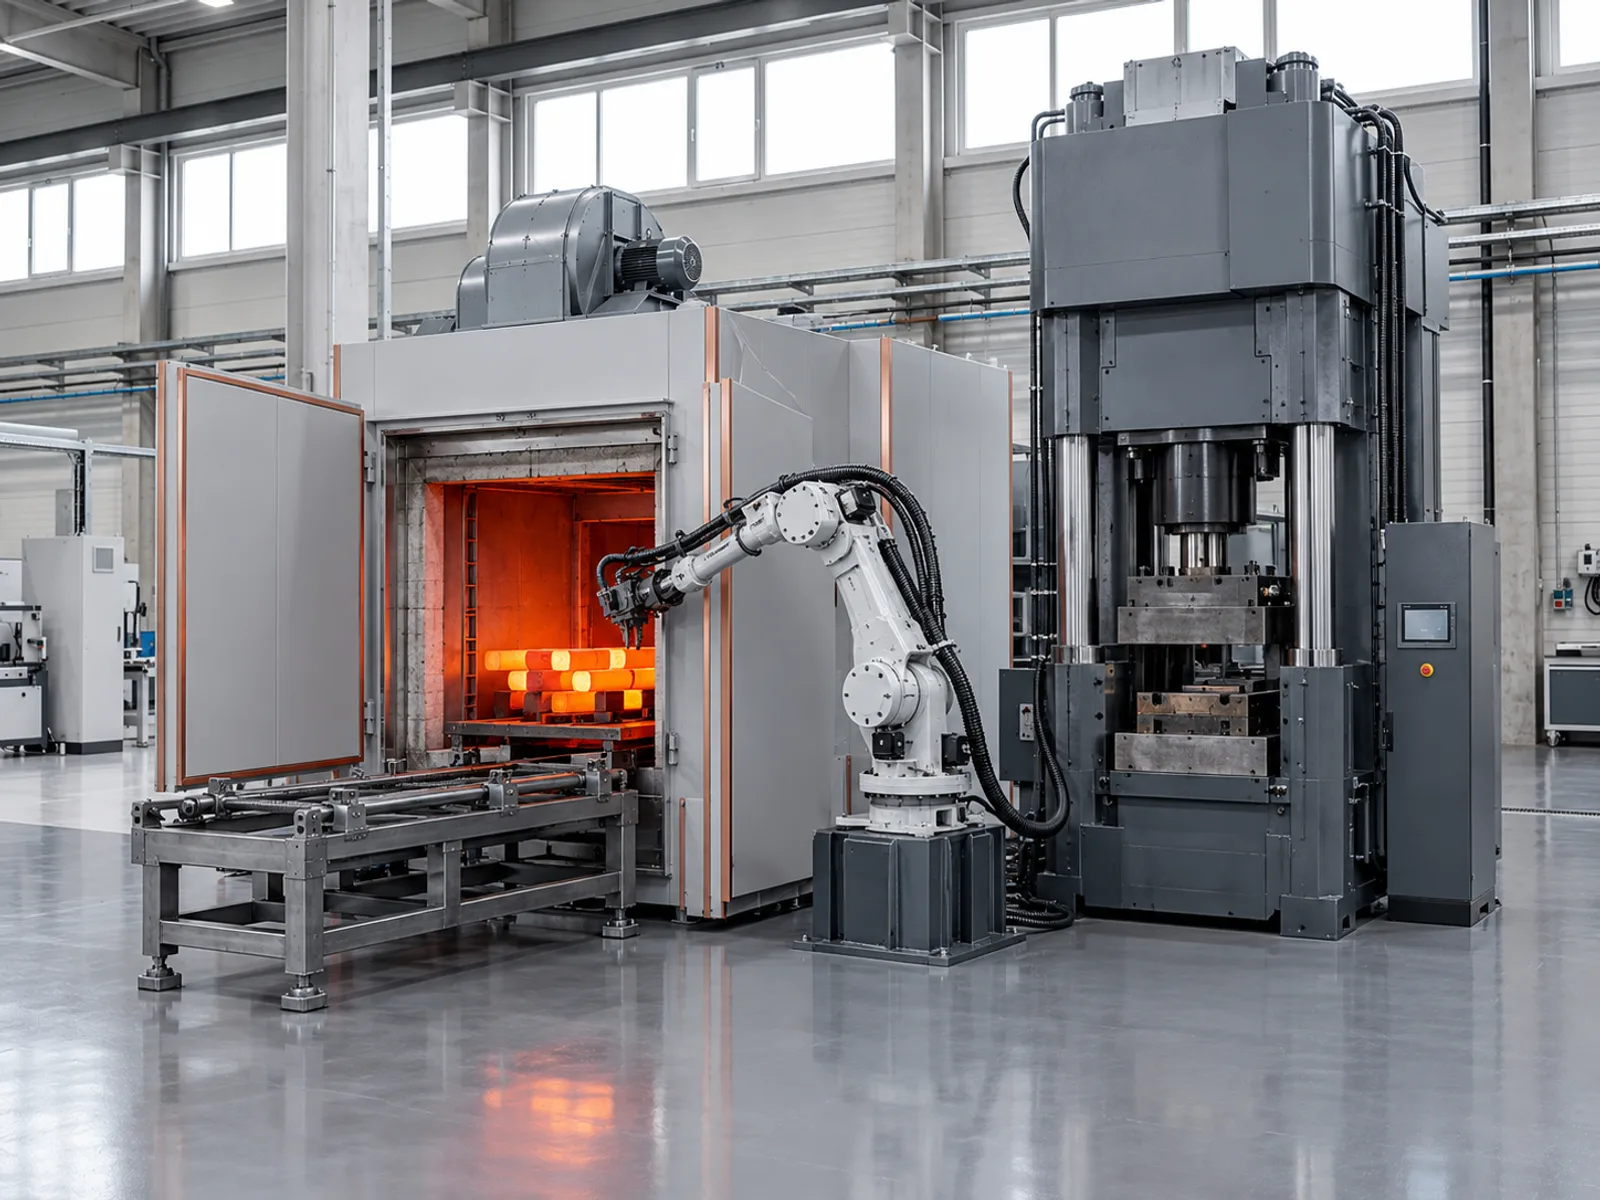
- Kaynak, dövme veya sıcak şekillendirme öncesinde ön ısıtma
- Sertleştirilmiş çelik parçaların temperlenmesi
- Yıkama veya ön işlem sonrasında, kaplama öncesi kurutma
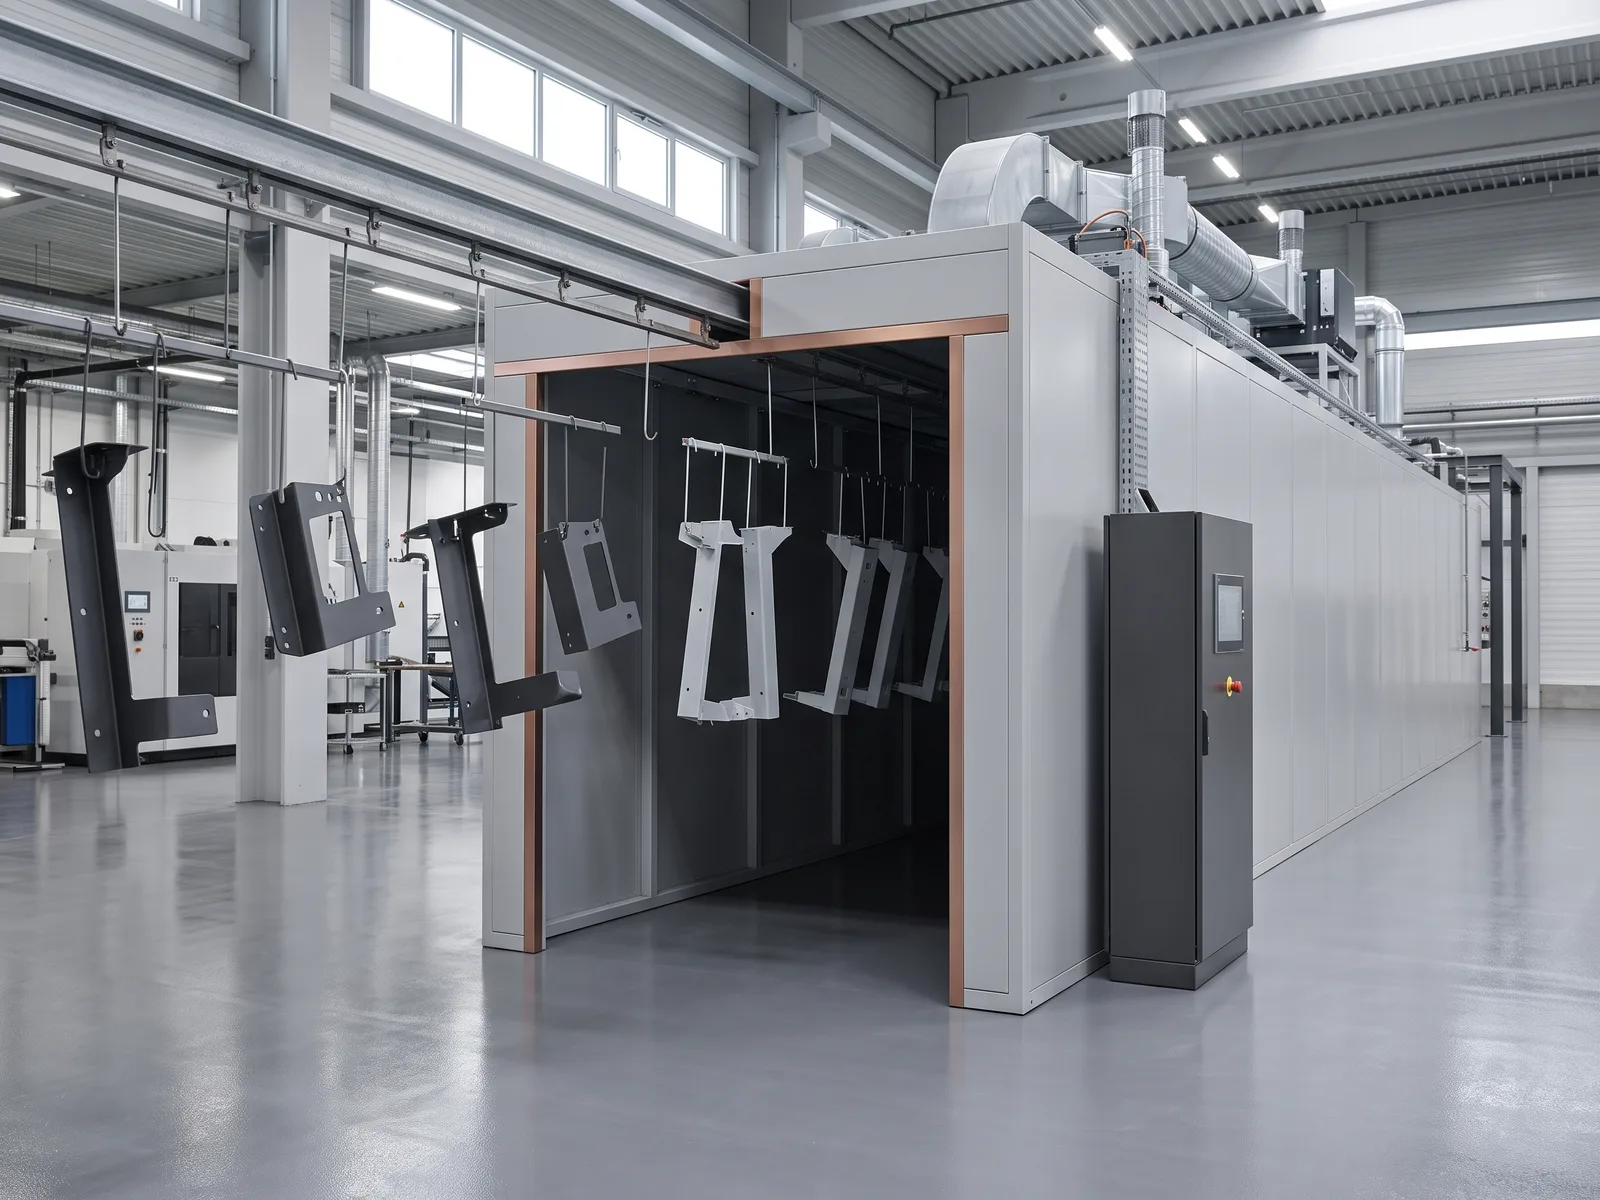
- Toz boya kürleme
- Sıvı boya ve fonksiyonel kaplama kürleme
Ekipman seçerken dikkat edilmesi gerekenler
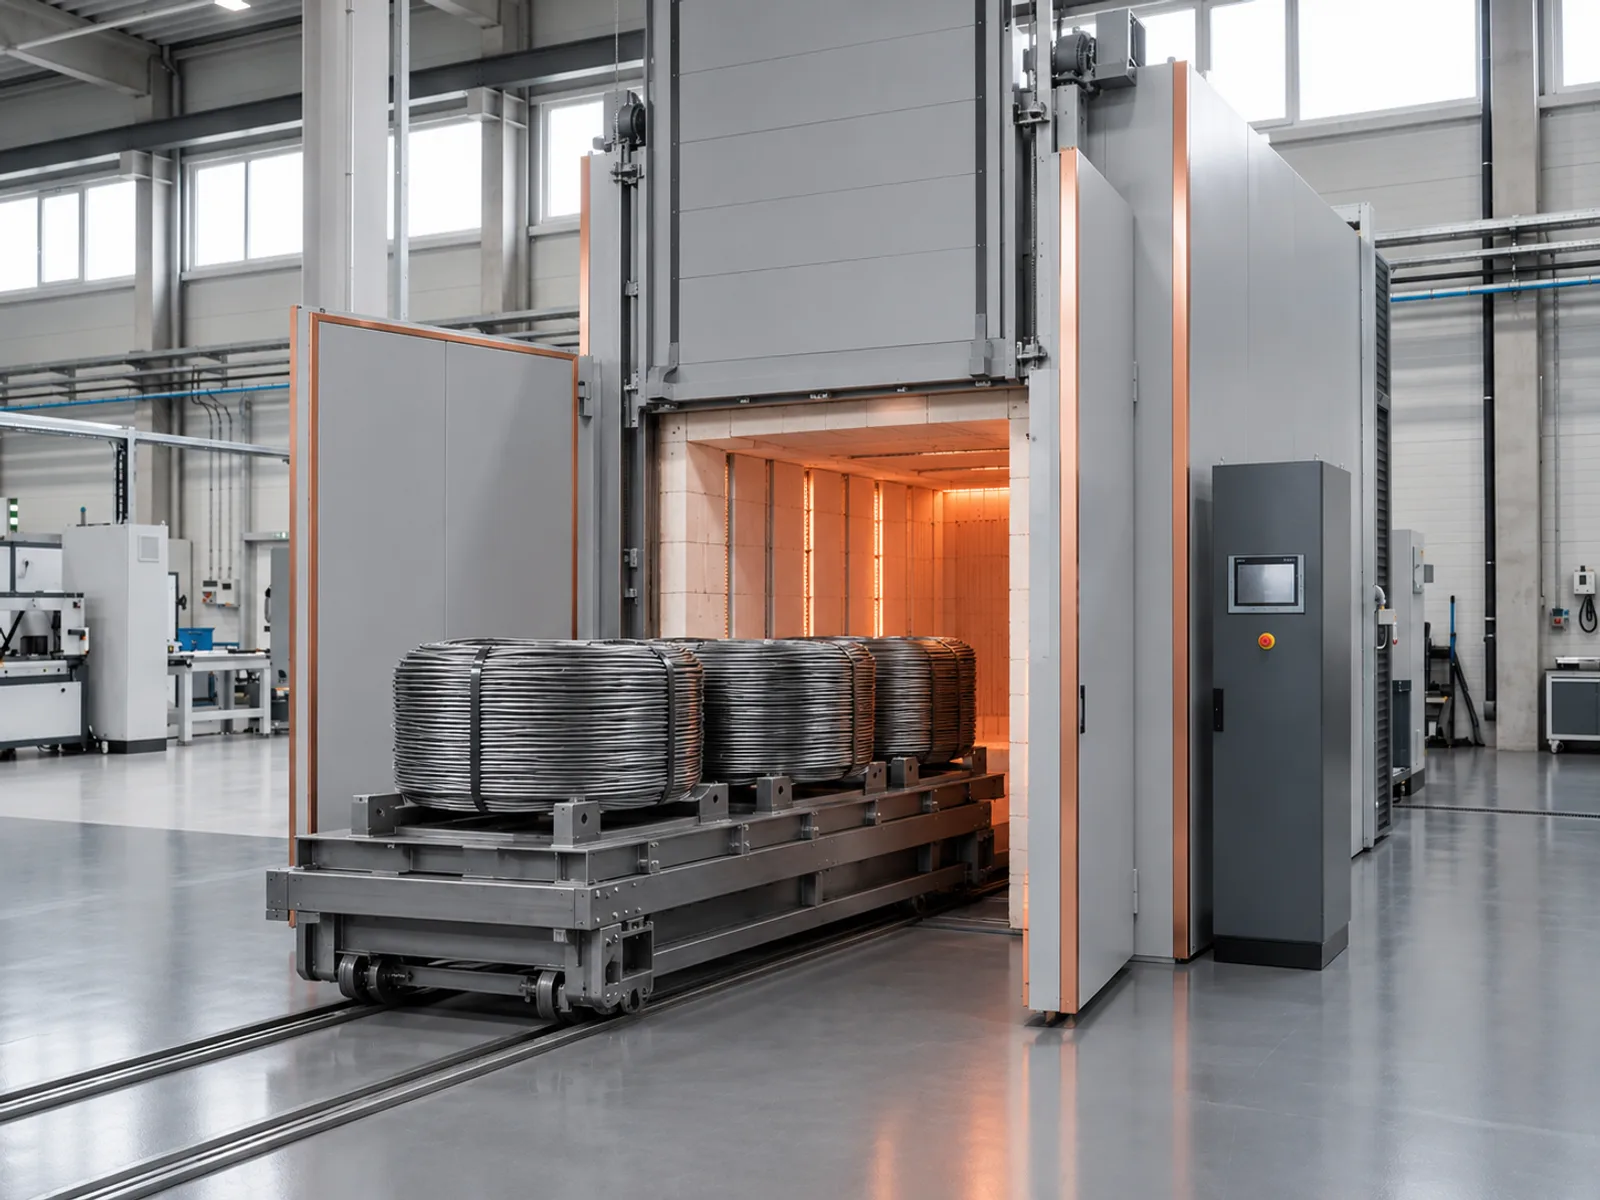
- Parça ölçüleri ve ağırlıkları: hücre boyutunu ve yükleme yöntemini en büyük yük belirler; seçenekler sepet ve taşıma arabalarından vinçle yüklenen arabalı (bogie-hearth) fırınlara kadar uzanır.
- Hava sıcaklığı değil, yük sıcaklığı: en kalın ve en ince kesitlere bağlanan yük termokuplları, bekletmenin gerçekte ne zaman başladığını gösterir.
- Kesit kalınlıkları farklı olan parçalarda çarpılmayı sınırlamak için kontrollü ısıtma ve soğutma hızları.
- Çalışma hacmi boyunca sıcaklık homojenliği; gerektiğinde sıcaklık homojenliği ölçümüyle (TUS) doğrulanır.
- Malzeme veya şartname bazında reçeteler; böylece iş değiştiğinde değerleri yeniden girmek gerekmez.
- Her yük için parçalarla birlikte teslim edilebilecek bir çevrim kaydı.
- Karma üretim için parti tipi (batch) fırınlar, sürekli kaplama hatları için konveyörlü fırınlar.
- Sıvı boyalarda solvent tahliyesi, gazlı sistemlerde brülör güvenliği; enerji tasarrufu için yalıtım, kapı contaları ve bekleme modları.
Sektör gereklilikleri ve standartlar
Gereklilikler genellikle kaynak prosedüründen, tasarım standardından veya nihai müşteriden gelir. Kaynak prosedürü şartnameleri (WPS), ön ısıtmayı ve varsa kaynak sonrası ısıl işlemi tanımlar. EN 13445 ve ASME Kazan ve Basınçlı Kap Kodu (ASME BPVC) gibi basınçlı kap standartları PWHT'nin ne zaman gerektiğini ve nasıl uygulanacağını belirler; ISO 3834 gibi kaynak kalite standartları ise uygulanan kaynak sonrası ısıl işlemin tanımlanmasını ve kayıt altına alınmasını bekler. IATF 16949 kalite yönetim sistemiyle çalışan otomotiv tedarikçilerinden ayrıca AIAG tarafından yayımlanan CQI-9 (ısıl işlem) ve CQI-12 (kaplama) sistem değerlendirmelerini tamamlamaları istenebilir.
Bu gereklilikler yalnızca fırına değil, imalatçının işini nasıl yürüttüğüne ve belgelediğine yöneliktir. İlgili standardı veya şartnameyi ihtiyaç analizinde sizinle birlikte ele alır; enstrümantasyonu, yük termokuplu bağlantılarını ve çevrim kayıtlarını bu gereklilikleri destekleyecek şekilde tasarlarız.
Metal işleme için ION ürünleri
Aşağıda yer alan Tavlama Fırınları, Metal Ön Isıtma Fırınları ile Boya ve Kaplama Kürleme Fırınları en yaygın ihtiyaçları karşılar. Büyük kaynaklı konstrüksiyonlar Arabalı (Bogie-Hearth) Gerilim Giderme Fırınlarında işlenir; yük, fırın dışında vinçle motorlu bir arabaya yerleştirilir ve ardından hücreye sürülür. Sertleştirilmiş parçalar için Temperleme Fırınları, kaplama öncesi kurutma için Endüstriyel Kurutma Fırınları kullanılır. Büyük Hacimli Fırınlar, Konveyörlü ve Sürekli Fırınlar ile Özel Tasarım Parti Tipi Fırınlar ise çok büyük parçalar, sürekli hatlar ve özel yerleşimler için çözüm sunar.
Projenize nasıl destek veriyoruz
Her proje; parçalarınızı, malzemelerinizi, şartnamelerinizi ve üretim kapasitenizi ele alan bir ihtiyaç analiziyle başlar ve kendi bünyemizde yürüttüğümüz mühendislik ve sistem tasarımıyla devam eder. Kurulum ve Devreye Alma, kabul testlerini ve operatör eğitimini kapsar; Kalibrasyon ve Sıcaklık Homojenliği Testleri ise sistemin performansını kalite sisteminiz için belgeler. Önleyici Bakım ve Yedek Parça hizmetlerimiz sistemin güvenilir şekilde çalışmasını sağlar; Retrofit ve Modernizasyon ile başka üreticilerin ekipmanları dâhil mevcut fırınlar yeni kontrol sistemleri ve veri kaydıyla güncellenebilir.