Ekskavatör ve yükleyici şasileri, vinç bomları, şanzıman gövdeleri, pres gövdeleri ve ağır dökümler büyük ve ağır parçalardır; kaynaklı olanlar çoğu zaman kalınlıkları birbirinden çok farklı saclardan oluşur. Bu parçaların pek çoğu talaşlı işleme, boyama veya montajdan önce bir fırından geçer ve bu adımın sonucu daha sonra ölçü hassasiyetinde, toklukta ve korozyon korumasında kendini gösterir.
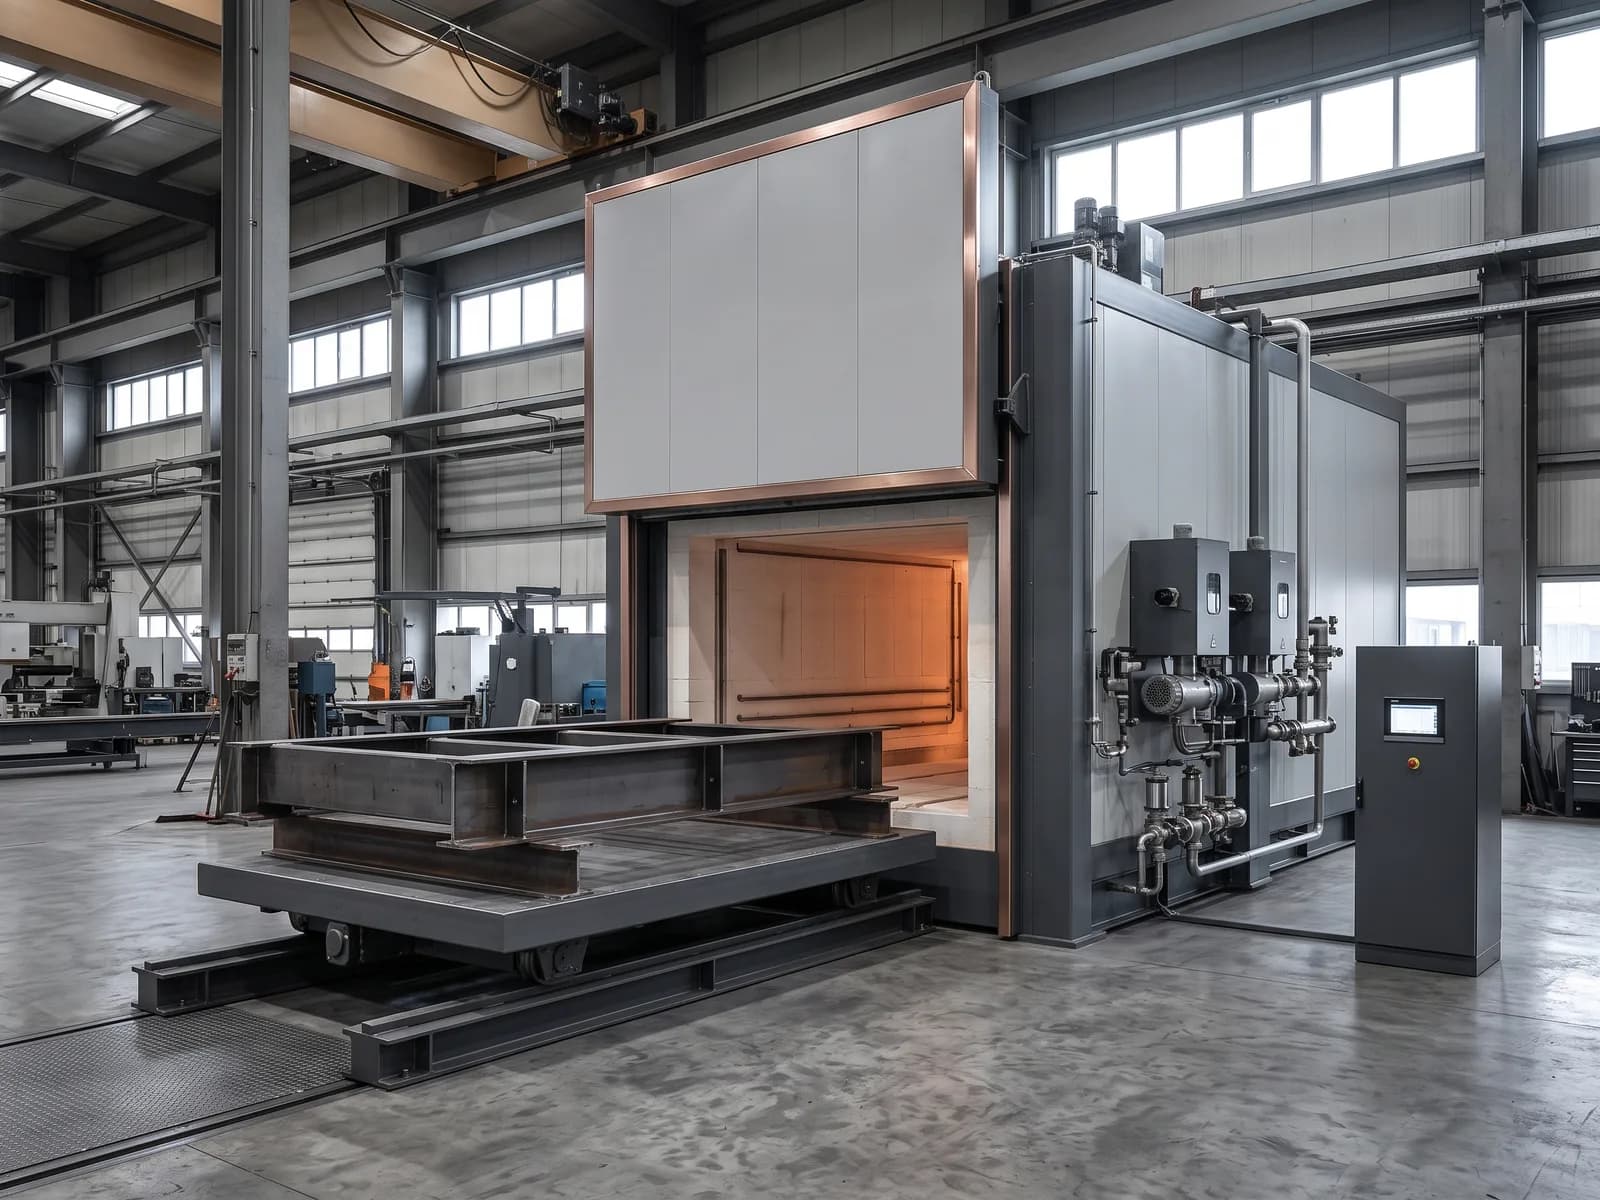
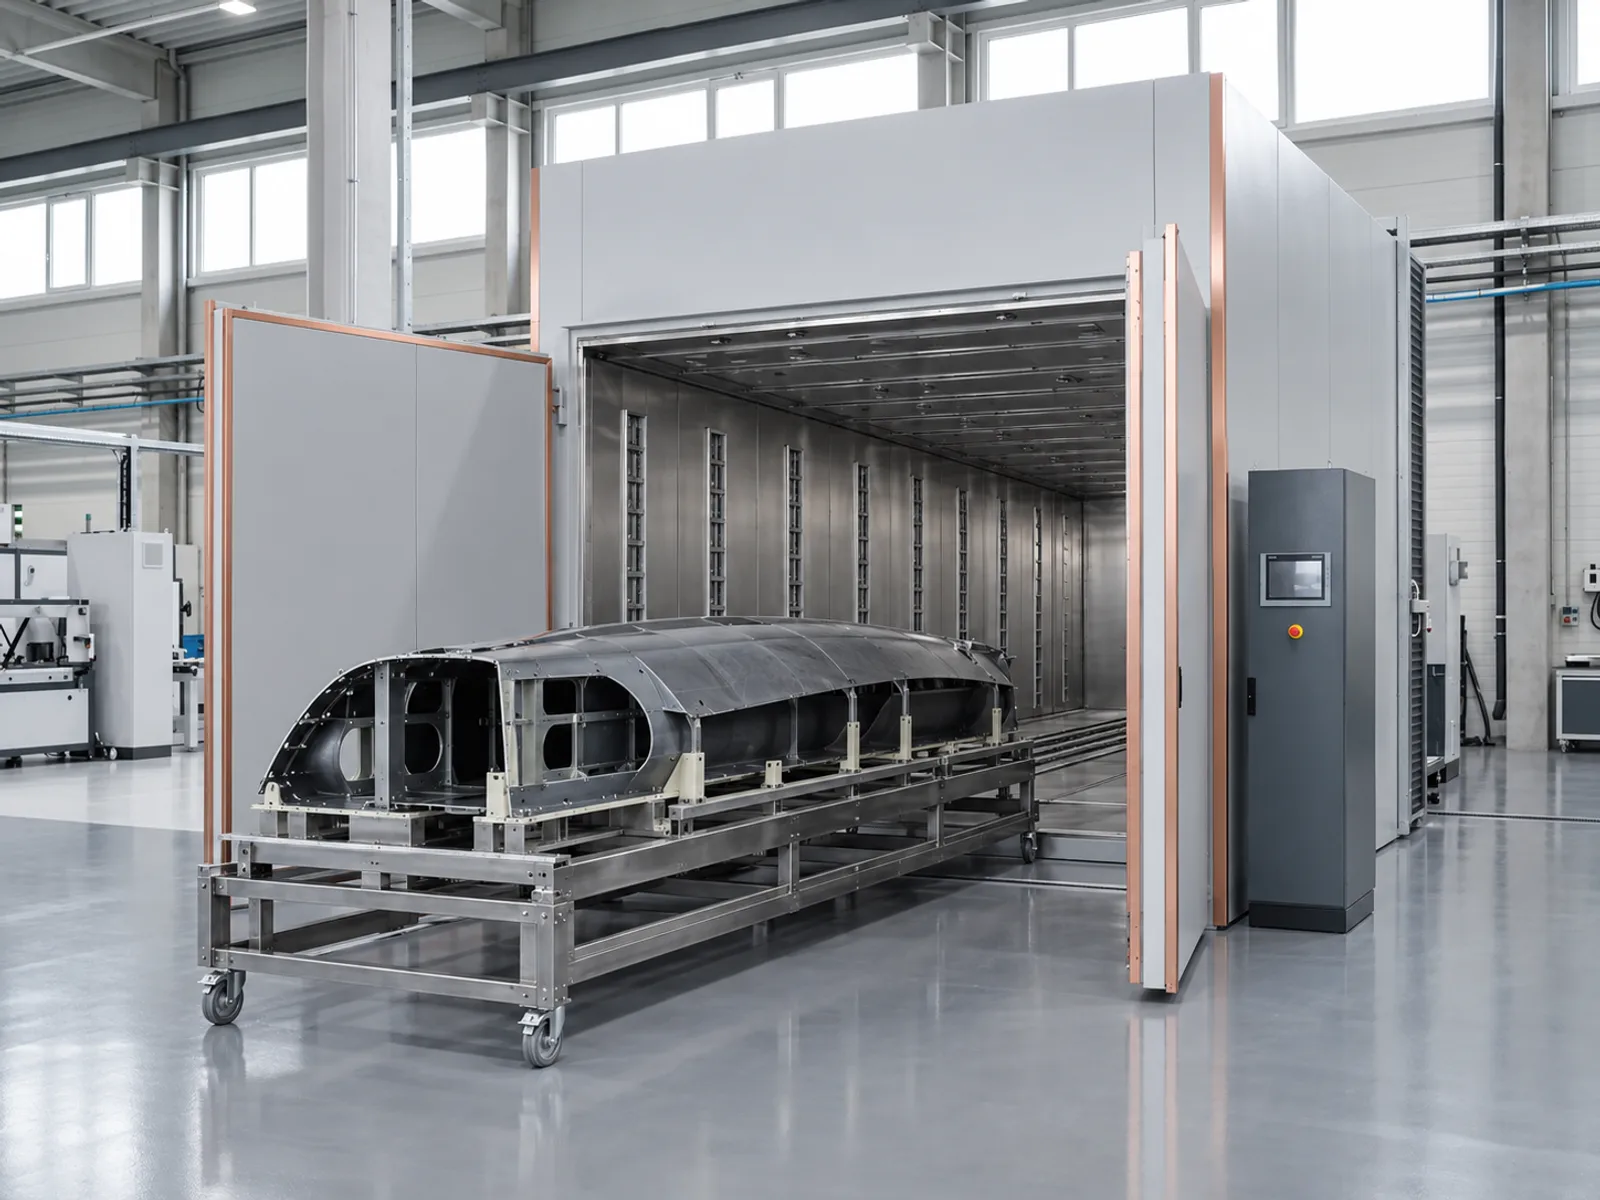
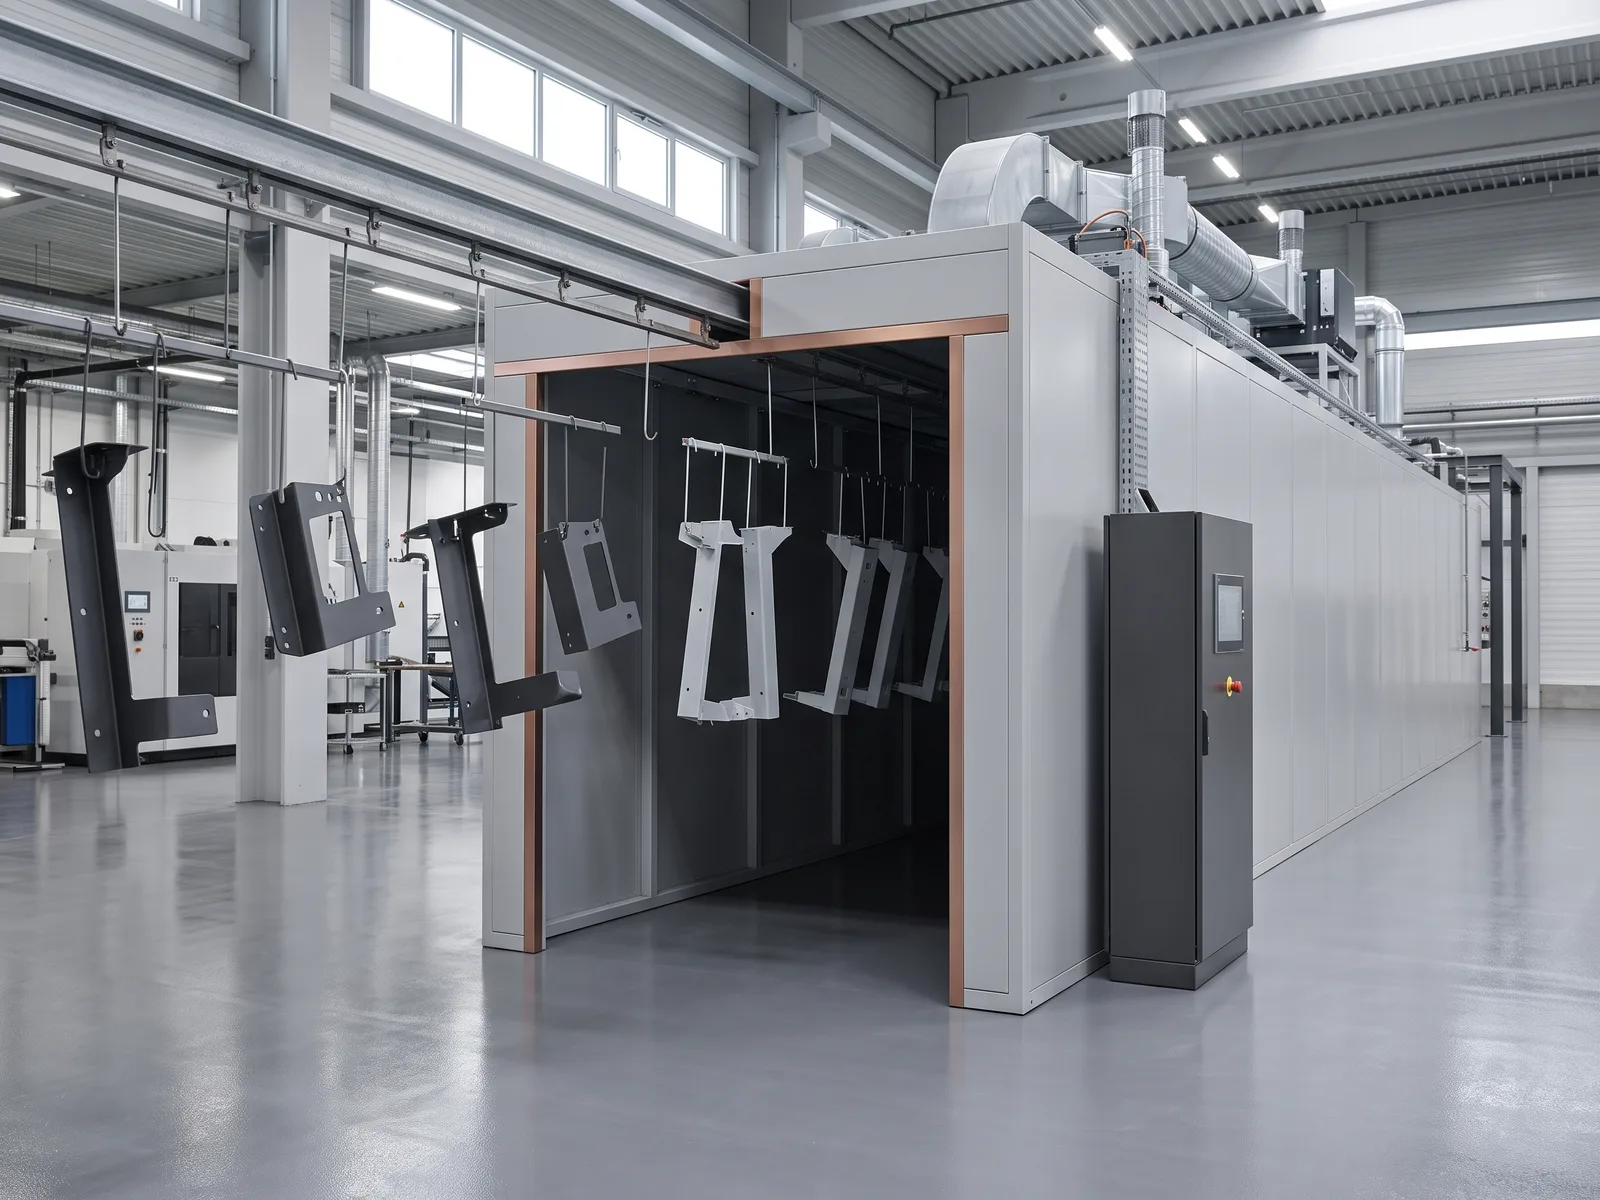
Arabalı (bogie-hearth) fırınlar, büyük hacimli fırınlar ile boya ve kaplama kürleme fırınlarını bu yüklere ve bunlar için belirlenen çevrimlere göre tasarlayıp üretiyoruz.
Fırın aşaması neden önemlidir
Kaynak, parçada kalıntı gerilimler bırakır. Giderilmeyen gerilimler, talaşlı işleme sırasında bir şasinin veya gövdenin şekil değiştirmesine, yatak deliklerinin ve bağlantı yüzeylerinin tolerans dışına çıkmasına yol açabilir. Gerilim giderme işleminde kaynaklı konstrüksiyon, çeliğin dönüşüm aralığının altındaki bir sıcaklığa ısıtılır, bekletilir ve kontrollü bir hızla soğutulur; böylece çarpılma en az düzeyde tutularak gerilimler azaltılır.
Temperleme, sertleştirilmiş pim, mil ve aşınma parçalarına darbe yüklerine dayanacak tokluğu kazandırır. Kalın kesitlerin kaynak öncesinde ön ısıtılması soğumayı yavaşlatır ve çatlama riskini azaltır. Açık havada çalışan boyalı parçalarda ise kaplamanın yapışması ve korozyon koruması doğru kürlemeye bağlıdır.
Tipik uygulamalar
- Şasi, bom, kol ve diğer büyük kaynaklı konstrüksiyonlarda kaynak sonrası gerilim giderme
- Ağır dökümlerde ve talaşlı işlenmiş parçalarda gerilim giderme
- Sertleştirilmiş pim, mil, dişli ve aşınma parçalarının temperlenmesi
- Kalın kesitlerin kaynak öncesinde ön ısıtılması
- Sıvı boya ve toz boya kürleme
- Yıkama veya ön işlem sonrasında, boya öncesi kurutma
Fırın seçerken dikkat edilmesi gerekenler
- Boyut, ağırlık ve yükleme: Hücre ve kapı ölçülerini en büyük parça, yükleme arabasının taşıma kapasitesini ise en ağır yük belirler; gereken raylar veya çukurlar proje çizimlerine göre hazırlanır.
- Kapasite: Gerilim giderme çevrimleri uzun sürer; bu nedenle her yükün büyüklüğünü haftalık üretim miktarı belirler.
- Kalın ve ince kesitlerde homojenlik: çok bölgeli kontrol, kapıda ve araba ile hücre arasında etkin sızdırmazlık ve yüke uygun brülör veya ısıtıcı yerleşimi.
- Hava sıcaklığı değil, yük sıcaklığı: En kalın ve en ince kesitlere bağlanan termokupllar, parçanın tamamının sıcaklığa ne zaman ulaştığını gösterir; böylece bekletme doğru zamanda başlar, ısıtma ve soğutma hızları da şartnameye uygun ilerler.
- Yükün desteklenmesi: ağır parçaların yüksek sıcaklıkta sarkmasını önleyen ve ısının parçalara ulaşmasını engellemeyen destekler.
- Dokümantasyon: yük termokuplu verilerini içeren, parçalarla birlikte teslim edilebilecek çevrim kayıtları.
- Enerji ve güvenlik: Uzun çevrimlerde işletme maliyetini büyük ölçüde yalıtım, sızdırmazlık ve ısıtma yöntemi belirler; kilitlemeler, bağımsız aşırı sıcaklık koruması ve boya fırınlarında solvent tahliyesi tasarıma baştan dâhil edilir.
Gereklilikler ve standartlar
Isıl işlem gereklilikleri genellikle teknik resimden, kaynak prosedür şartnamesinden (WPS), ilgili koddan veya müşteri şartnamesinden gelir; sıcaklıklar, ısıtma ve soğutma hızları ile bekletme süreleri bu belgelerde tanımlanır. ISO 3834 gibi kaynak kalite standartları, tanımlanması ve kayıtları dâhil kaynak sonrası ısıl işlemi de kapsar; EN 13445 veya ASME Section VIII gibi basınçlı ekipman kodlarına göre imal edilen parçalarda ise bu kodların ısıl işlem kuralları uygulanır.
Bazı müşteriler ayrıca cihaz kalibrasyonu ve sıcaklık homojenliği ölçümü (TUS) ister; bu talepler zaman zaman CQI-9 veya AMS 2750'nin pirometri gerekliliklerine dayanır. Kaplamalarda kürleme koşulları genellikle boya şartnamesinde ve kaplama üreticisinin teknik föyünde, parça sıcaklığında geçirilmesi gereken süre olarak tanımlanır.
Parçalarınız için geçerli standartları ihtiyaç analizinde değerlendiririz; böylece enstrümantasyon, termokupl bağlantı noktaları ve kayıtlar bu standartları en baştan destekler.
İş makineleri ve ağır sanayi için ION ürünleri
Arabalı (Bogie-Hearth) Gerilim Giderme Fırınları, büyük kaynaklı konstrüksiyonlar için standart çözümdür: Yük, fırın dışında motorlu bir yükleme arabasına vinçle yerleştirilir ve araba hücreye sürülür; fırın çok bölgeli kontrol ve yük termokupllarıyla çalışır. Büyük Hacimli Fırınlar çok büyük yapılar için içine girilebilen (walk-in) ve araçla girilebilen (drive-in) hücreler sunar; Boya ve Kaplama Kürleme Fırınları ise sıvı boya ve toz boyayı parti tipi veya konveyörlü düzende kürler. Temperleme Fırınları, Metal Ön Isıtma Fırınları ve Tavlama Fırınları ürün yelpazesini tamamlar.
Projenizi nasıl destekliyoruz
Her proje, parçalarınızı ve şartnamelerinizi ele alan İhtiyaç Analizi ile başlar; ardından şu hizmetler gelir:
- Mühendislik ve Sistem Tasarımı: sistemin tesisinizdeki yerleşimini gösteren 3D tasarım incelemeleriyle
- Kurulum ve Devreye Alma: kabul testleri ve operatör eğitimi dâhil
- Kalibrasyon ve Sıcaklık Homojenliği Testleri: devreye alma sırasında ve düzenli aralıklarla
- Önleyici Bakım, Yedek Parça ve Uzaktan Destek
- Retrofit ve Modernizasyon: diğer üreticilerin ekipmanları da dâhil olmak üzere mevcut fırınlar için