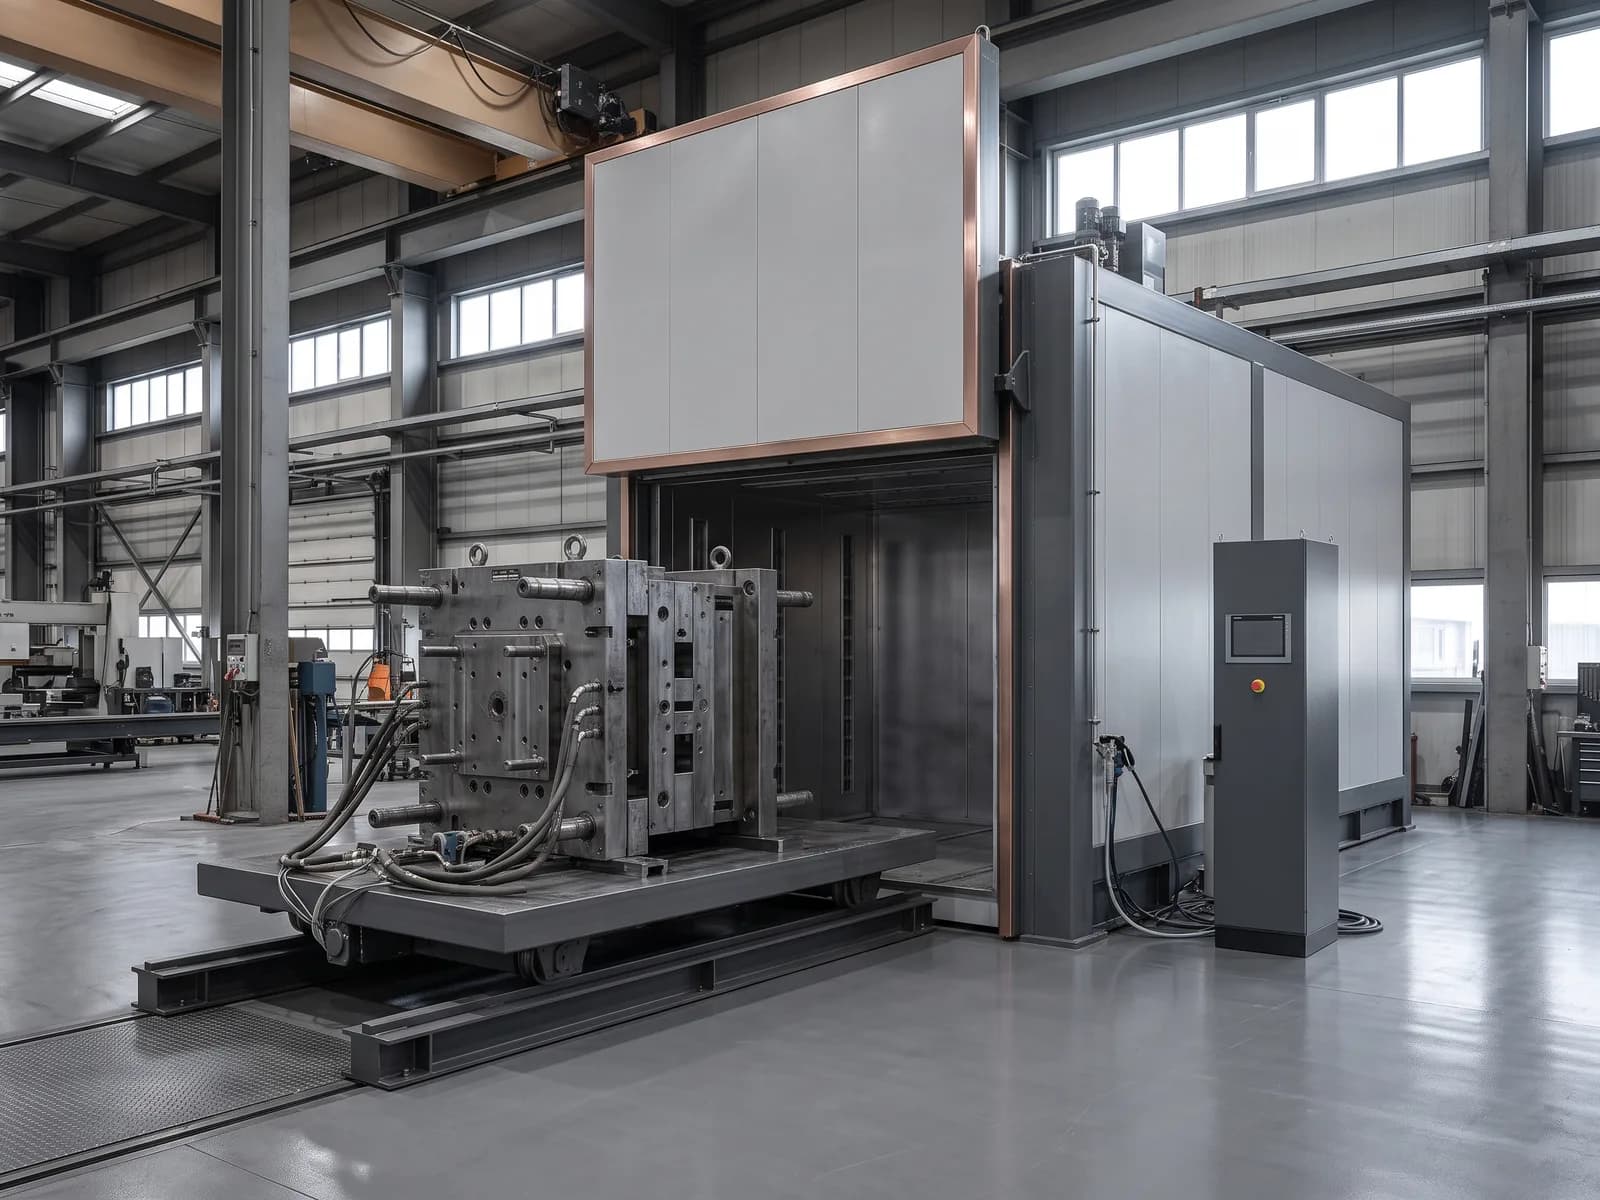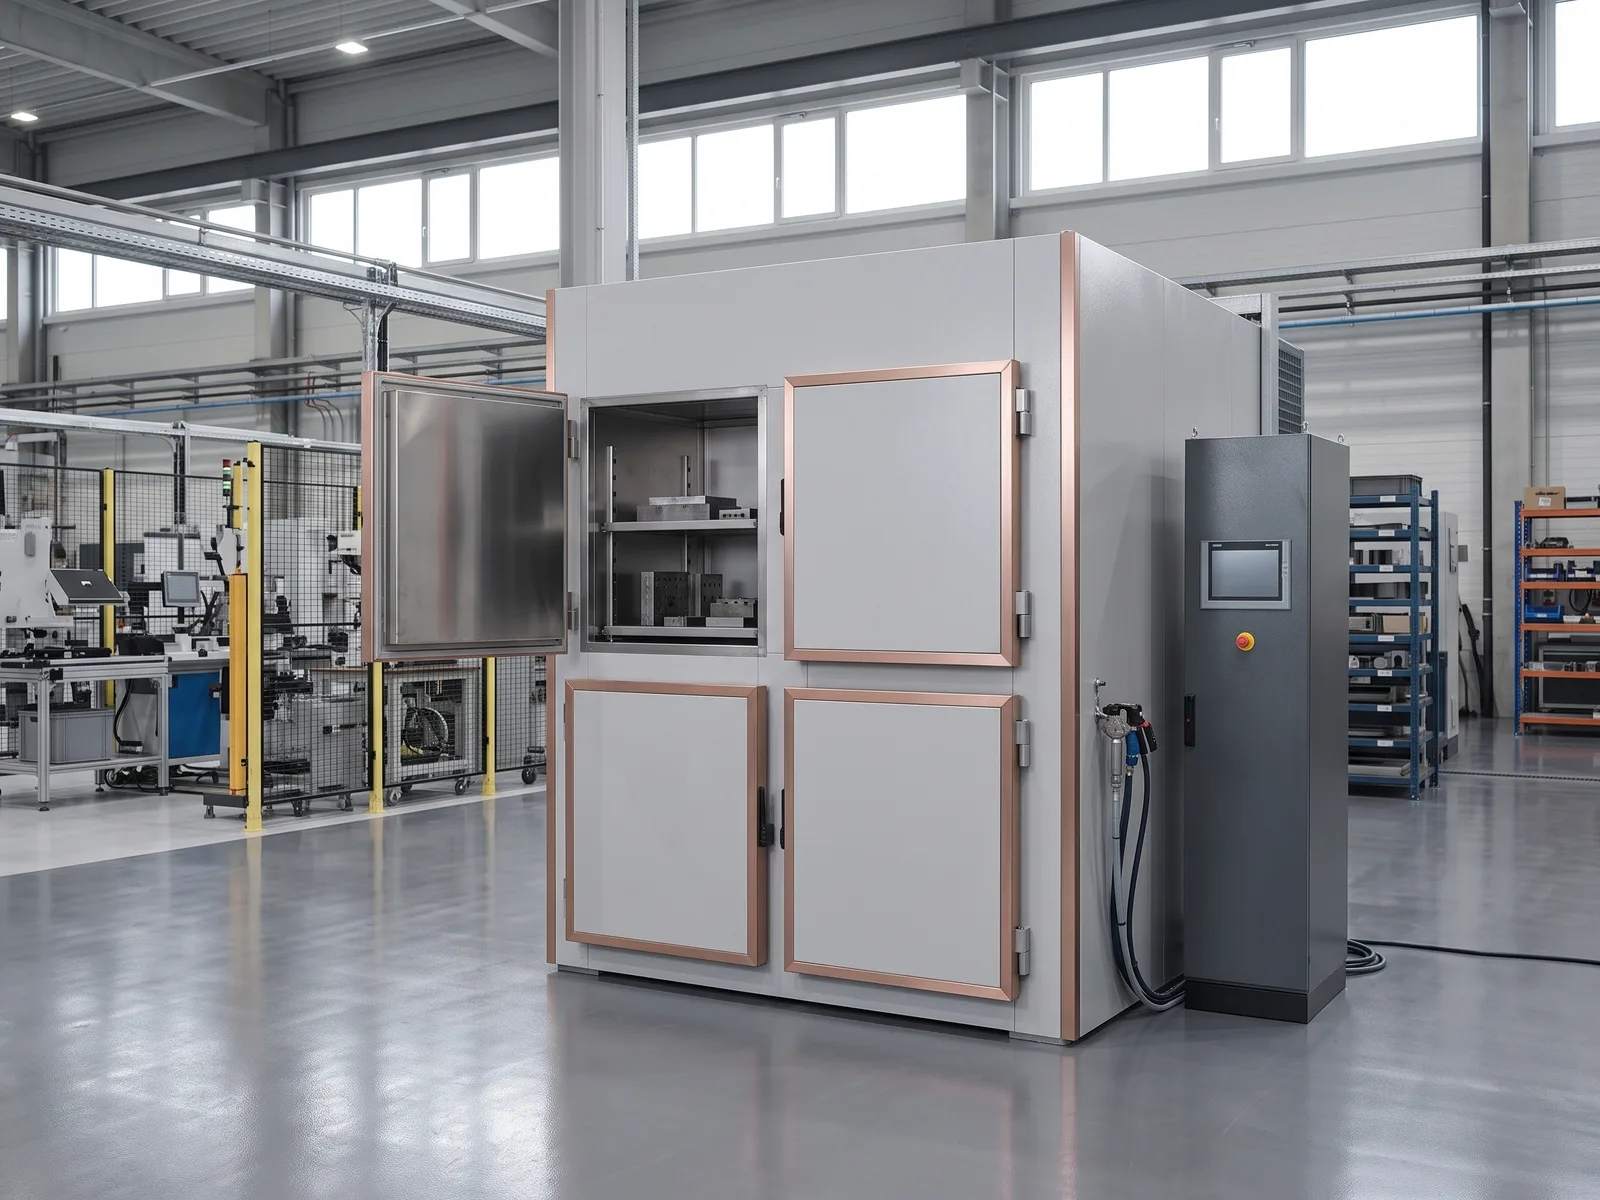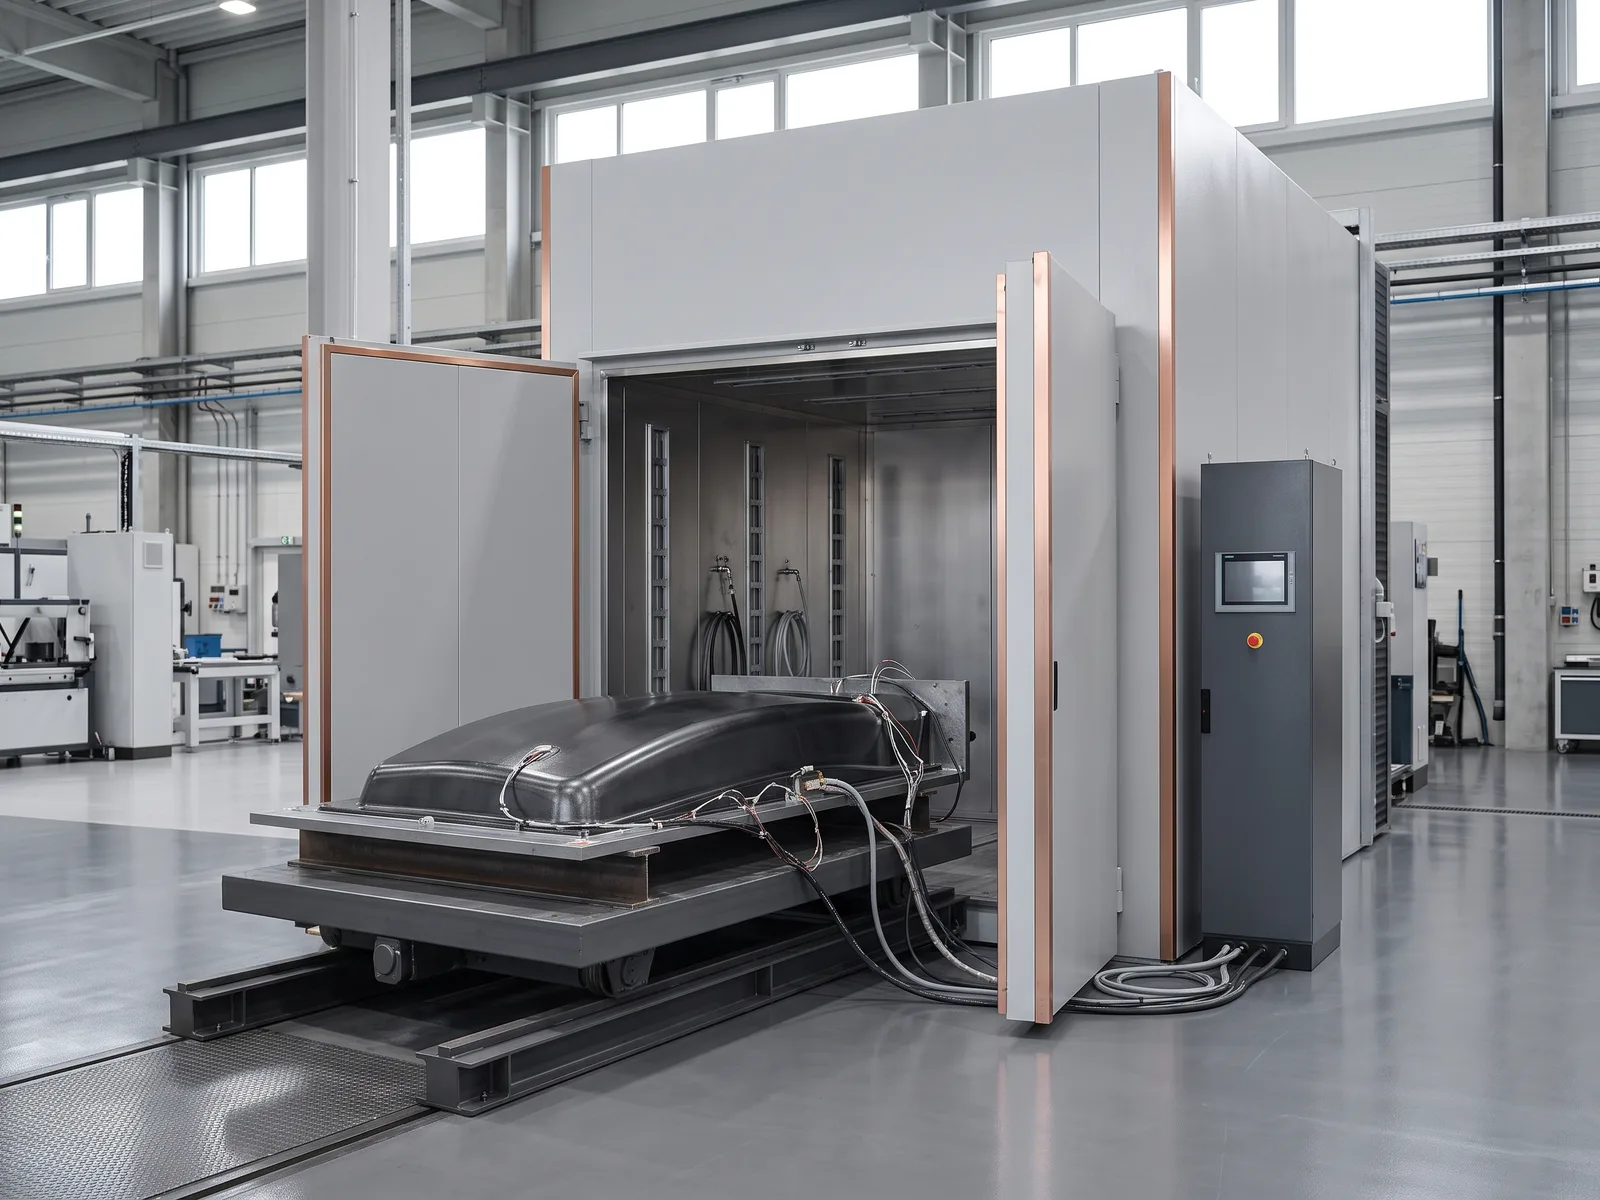
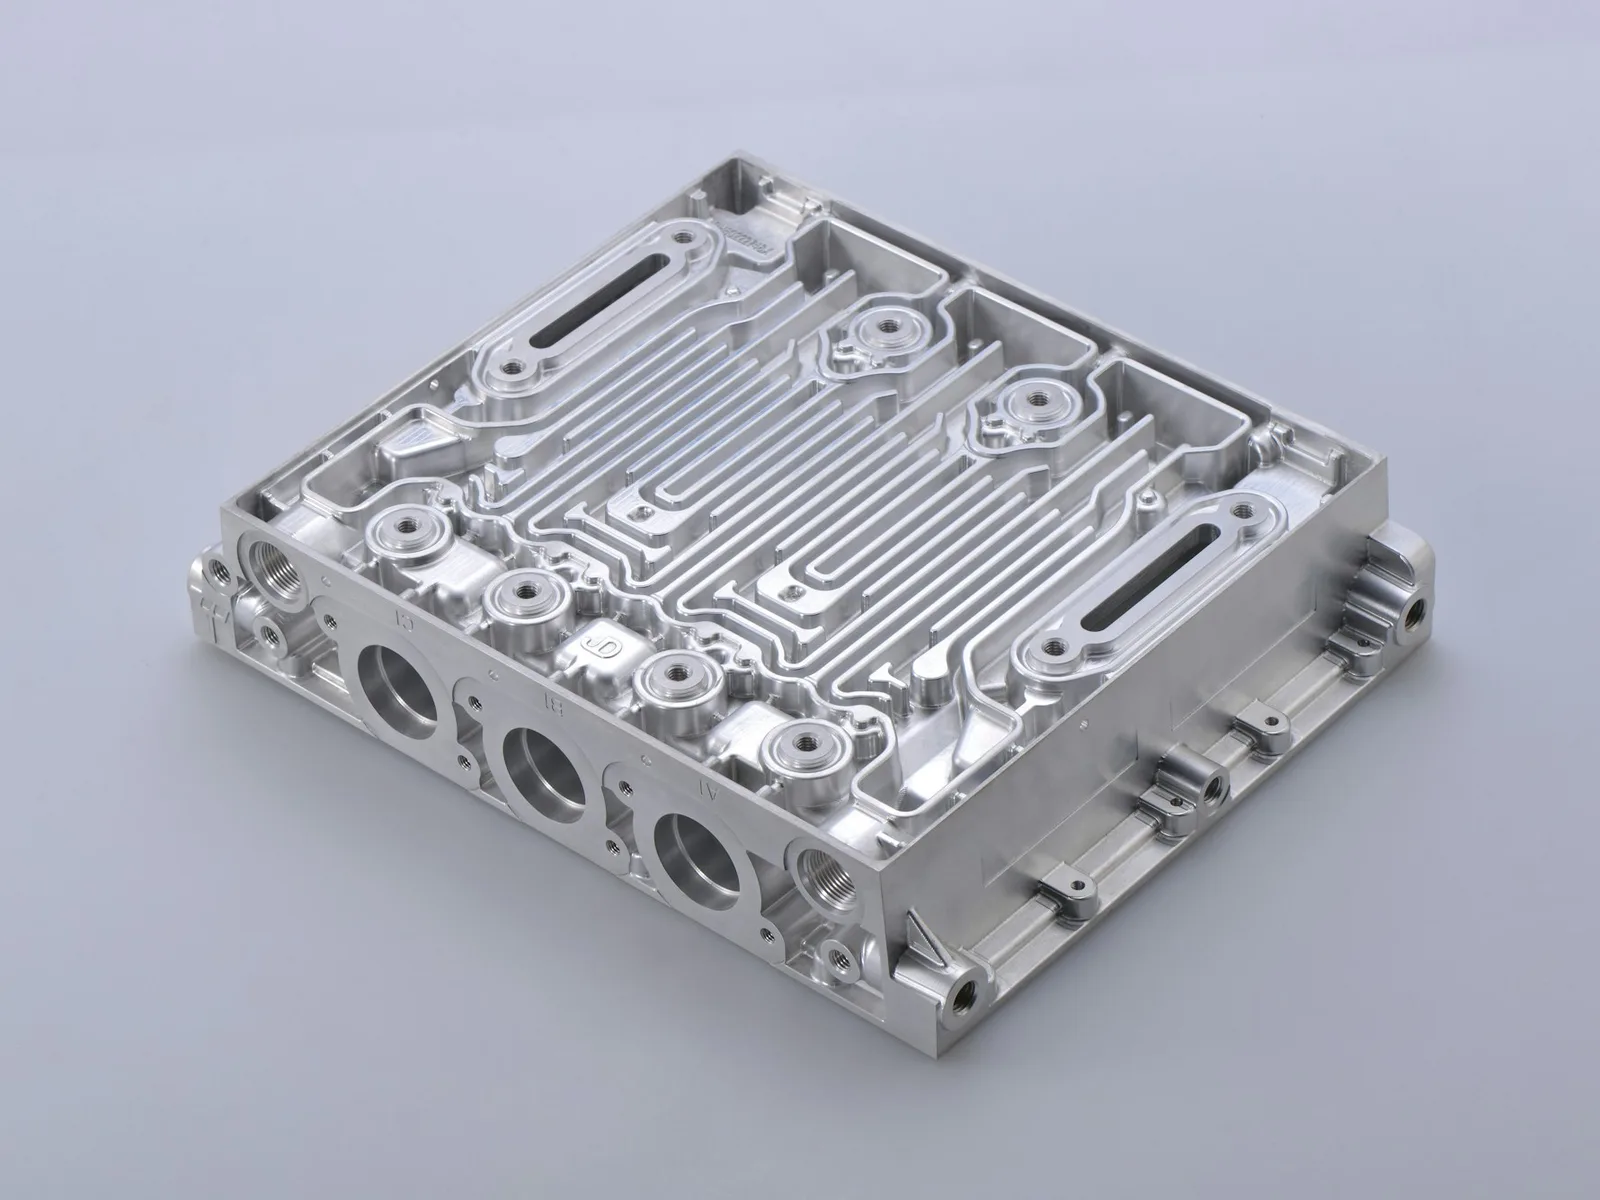
Kalıplar çoğu zaman bir tesisin en değerli varlıkları arasında yer alır; nasıl ısıtıldıkları hem kullanım ömürlerini hem de ürettikleri parçaların kalitesini etkiler. Kalıpları pres veya döküm makinesinin üzerinde değil, fırında ısıtmak makine süresini serbest bırakır ve kalıbı çatlatabilecek ya da çarpıtabilecek dengesiz ısınma riskini azaltır.
Küçük insertlerden ağır döküm ve dövme kalıplarına, büyük kompozit kalıplara kadar her ölçekte kalıp için kontrollü ısıtma hızları, hassas bekletme sıcaklıkları ve her çevrimin kaydını sunan fırınlar üretiyoruz.
Kalıp sıcaklığının önemi
Üretime soğuk başlayan bir basınçlı döküm veya dövme kalıbı ciddi bir termal şoka maruz kalır; sıcak iş takım çelikleri soğukken daha düşük tokluğa sahip olduğundan çatlama riski de artar. Kalıp çalışma sıcaklığına ulaşana kadar ilk parçalar çoğu zaman hurdaya ayrılır. Homojen bir sıcaklığa kadar ön ısıtılan kalıpla üretim daha erken başlar ve kalıp korunur.
Kompozit kalıplar da aynı özeni gerektirir: yüzey kalitesi ve ölçüleri her parçaya birebir aktarılır ve her ısıtma-soğutma çevrimi ikisini de etkileyebilir.
Tipik uygulamalar
- Basınçlı döküm, dövme, enjeksiyon ve pres kalıplarını makineye bağlamadan önce ön ısıtma
- Planlı kalıp değişimleri için kalıpları sıcaklıkta bekletme
- İnsertleri, fikstürleri ve küçük kalıpları hat yanında ön ısıtma
- Master kalıplar dâhil kompozit kalıp kürleme ve son kürleme
- Kalıp ayırıcı şartlandırma ve kompozit kalıpları serme öncesinde ön ısıtma
- Sertleştirme sonrası kalıp ve takım temperleme
- Tamir kaynağı öncesi ön ısıtma, ardından gerilim giderme veya temperleme
Kalıp ısıtma fırınını tanımlarken dikkat edilmesi gerekenler
Ağır bir kalıp dıştan içe doğru ısınır: yüzeyi set değerine iç kısmından çok önce ulaşabilir. Bu nedenle fırını kalıba göre tanımlayın:
- Kalın ve ince kesitlerin sıcaklıkları birbirine yakın kalacak şekilde, kalıbın kütlesine ve malzemesine uygun ısıtma hızları
- Kalın kesitlere de yerleştirilen birden fazla kalıp termokuplu; böylece bekletme süresi ancak en yavaş ısınan nokta da sıcaklığa ulaştığında başlar
- Kalıbın şekline ve yerleşim düzenine göre seçilen yatay, dikey veya kombine hava akışı
- En ağır kalıba göre boyutlandırılmış güçlendirilmiş zemin, yükleme arabası veya vinçle üstten yükleme
- Kalıp değişimleri için sıcaklıkta bekletme ve zamanlanmış ön ısıtma; hat yanı fırınlarda kapı açılışlarından sonra hızlı sıcaklık toparlanması
- Kompozit kalıplar için kontrollü soğutma, reçinelerden ve kalıp ayırıcılardan çıkan uçucu bileşenlerin tahliyesi ve vakum torbası altındaki kalıp kürlemeleri için vakum
- Kalıp tipine göre reçeteler ve her kalıp için çevrim kaydı
- Bağımsız aşırı sıcaklık koruması, kapı kilitlemeleri, etkin sızdırmazlığa sahip kapılar ve uzun bekletmeler için verimli yalıtım
Sektör gereklilikleri ve standartlar
Gereklilikler genellikle kalıbın parça ürettiği sektörden gelir. Otomotiv sektörüne parça tedarik eden döküm, dövme ve plastik enjeksiyon firmaları çoğu zaman IATF 16949'a göre kurulmuş kalite yönetim sistemleriyle çalışır; bu sistemler belgelenmiş ve tekrarlanabilir üretim parametreleri bekler ve üretim kalıplarının yönetimini de kapsar. Basınçlı dökümde, NADCA'nın (Kuzey Amerika Basınçlı Döküm Derneği) kalıp çelikleri ve bunların ısıl işlemi için yayımladığı kabul kriterleri, çelik tedarikçisinin teknik föyüyle birlikte yaygın olarak kullanılır.
Havacılık programları için üretilen kompozit kalıplar; belgelenmiş kürleme çevrimleri, kalibre edilmiş cihazlar ve sıcaklık homojenliği ölçümleri isteyen, kimi zaman AMS 2750'ye dayanan müşteri şartnamelerine tabi olabilir.
Hangi şartnamelerin geçerli olduğunu bize bildirin: bunları ihtiyaç analizi sırasında sizinle birlikte değerlendirir, ölçüm donanımını ve kayıtları bu gereklilikleri destekleyecek şekilde tasarlarız.
Uygun ION sistemleri
Kalıp ve Takım Isıtma Fırınları ağır enjeksiyon, basınçlı döküm ve pres kalıpları için tasarlanmıştır; Takım Ön Isıtma Fırınları insertleri, fikstürleri ve küçük kalıpları hat yanında sıcaklıkta tutar; Kompozit Kalıp Isıtma Fırınları ise kompozit kalıpları kürler, son kürlemesini yapar ve şartlandırır. Model C vakumlu fırın vakum torbası altındaki kalıp kürlemelerine, Büyük Hacimli Fırınlar çok büyük kalıplara uygundur; Temperleme Fırınları ve Metal Ön Isıtma Fırınları ise temperlemeyi ve tamir kaynağı öncesi ön ısıtmayı karşılar.
Projenizi nasıl destekliyoruz
Her proje; kalıplarınızı, ağırlıklarını ve malzemelerini, kalıp değişim planınızı ve geçerli şartnameleri ele alan bir ihtiyaç analiziyle başlar. Hücreyi, hava akışını, ısıtmayı ve yükleme sistemini en ağır kalıplarınıza göre tasarlar; ardından sistemi kurar, devreye alır ve operatörlerinizi eğitiriz. Kalibrasyon ve Sıcaklık Homojenliği Testleri, Önleyici Bakım, Yedek Parça ve Uzaktan Destek hizmetlerimiz sistemin şartname sınırları içinde kalmasına yardımcı olur; Retrofit ve Modernizasyon hizmetimizle, başka üreticilere ait olanlar dâhil mevcut kalıp fırınlarınızı da yükseltebiliriz.